Spawanie laserowe ogniw 4680 odchodzi do lamusa? Ultradźwiękowe zgrzewanie w stanie stałym niszczy problem mikropęknięć i przegrzewania

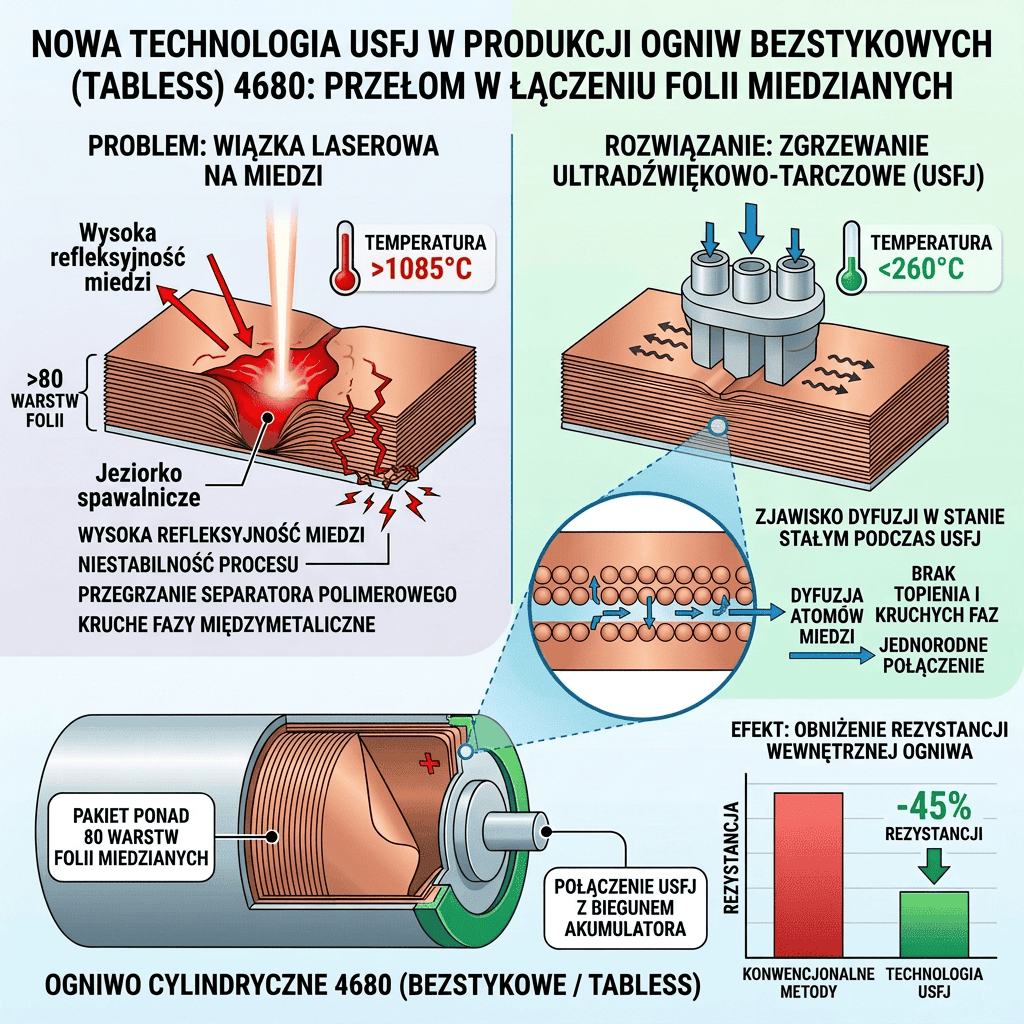
Spawanie laserowe ogniw 4680 odchodzi do lamusa? Ultradźwiękowe zgrzewanie w stanie stałym
Koniec z defektami przetopienia i degradacją separatorów w bateriach nowej generacji. Ultradźwiękowa konsolidacja folii miedzianych poniżej 260°C redukuje opór wewnętrzny złącza o 45%.
1. CO: Pułapki termiczne spawania laserowego folii miedzianych
Miedź w stanie stałym odbija ponad 90% promieniowania laserów bliskiej podczerwieni (długość fali ok. 1064 nm). Aby zainicjować jeziorko spawalnicze, konieczne jest zastosowanie potężnej gęstości mocy, która w ułamku mikrosekundy przebija warstwę tlenkową. W tym momencie absorpcja skokowo rośnie, wywołując gwałtowne odparowanie metalu, powstawanie krateru plazmowego (keyhole) i mikroskopijne odpryski ciekłego metalu (spatter).
Odpryski miedzi wewnątrz puszki akumulatora mogą przebić polimerowy separator o grubości 12 μm, wywołując mikrozwarcia i samozapłon baterii w trakcie eksploatacji pojazdu. Ponadto temperatura spawania przekraczająca 1100°C niszczy warstwę aktywną elektrody na odcinku kilku milimetrów od szwu, zmniejszając gęstość energetyczną ogniwa.
2. JAK: Zgrzewanie tarciowo-ultradźwiękowe w stanie stałym (USFJ)
Technologia Ultrasonic Friction Joining (USFJ) całkowicie eliminuje fazę ciekłą podczas łączenia:
Mechanizm Aktywacji Powierzchniowej i Zgrzewania Dyfuzyjnego
Specjalnie profilowana sonotroda z węglika wolframu dociska pakiet folii miedzianych do dna puszki z siłą do 1800 N, wprowadzając drgania poprzeczne o częstotliwości 40 kHz i amplitudzie 15–25 μm. Tarcie dynamiczne w warstwach kontaktowych mechanicznie rozbija warstewki tlenków w czasie poniżej 40 milisekund.
Czyste atomy miedzi uzyskują bezpośredni kontakt w odległościach międzyatomowych. Pod wpływem skojarzonego nacisku i mikrodrgań następuje zjawisko plastycznego płynięcia metalu w stanie stałym oraz natychmiastowa dyfuzja przezgraniczna. Temperatura w strefie złącza nie przekracza 240–260°C – jest to wartość całkowicie bezpieczna dla separatora i powłok chemicznych elektrody.
Brak przetopu oznacza brak porowatości gazowej oraz całkowitą eliminację kruchych faz międzymetalicznych (IMC). Złącze charakteryzuje się jednolitą, drobnoziarnistą mikrostrukturą zrekrystalizowaną dynamicznie, zapewniając minimalny opór przepływu ładunku elektrycznego.
3. Wdrożenia w gigafabrykach i producenci zgrzewarek
Herrmann Ultraschall
System: HiCell Tabless Rotary WelderZautomatyzowane moduły zgrzewające dla linii bateryjnych osiągające wydajność 120 ogniw na minutę z pełnym monitoringiem impedancji akustycznej w locie.
Emerson (Branson Welding)
Platforma: VersaGraph Tabless ActuatorSerwonapędzane siłowniki ultradźwiękowe z dynamiczną regulacją siły docisku podczas cyklu drgań zapobiegające zmiażdżeniu cienkich folii miedzianych.
Sonics & Materials Inc.
Moduł: MX-Series 40 kHz GeneratorCyfrowe zasilacze ultradźwiękowe z czasem odpowiedzi pętli fazowej < 50 μs, kompensujące ugięcia mechaniczne stosu folii w trakcie zgrzewania.
4. Porównanie parametrów złącza Tabless 4680
| Wskaźnik Jakościowy | Spawanie Laserowe (Laser IR 1064 nm) | Spawanie Laserowe Hybrydowe (Niebieski + IR) | Zgrzewanie Ultradźwiękowe w Stanie Stałym |
|---|---|---|---|
| Temperatura w strefie łączenia | 1 150 – 1 400°C (Stan ciekły) | 1 100 – 1 250°C | 220 – 260°C (Czysty stan stały) |
| Ryzyko powstawania odprysków (Spatter) | Wysokie (Zagrożenie przebiciem) | Umiarkowane | Całkowicie wyeliminowane (Brak cieczy) |
| Rezystancja przejścia złącza | 18 – 24 μΩ | 14 – 18 μΩ | 8 – 11 μΩ (-45% strat omowych) |
| Zużycie energii na ogniwo | 2.8 – 3.5 kJ | 2.2 – 2.8 kJ | 0.6 – 0.9 kJ (Wysoka sprawność) |
Wpływ na Sprawność Baterii i Koszty Gigafabryki
Obniżenie rezystancji wewnętrznej bieguna o 45% pozwala na ograniczenie wydzielania ciepła w pakiecie akumulatorowym podczas szybkiego ładowania (Fast Charging 4C) o ponad 18%, co upraszcza konstrukcję płyt chłodzących w podwoziu pojazdu.
Eliminacja optyki laserowej i kosztownych systemów wyciągowych zanieczyszczeń po laserze obniża koszt inwestycyjny pojedynczej linii montażu modułów o 850 000 PLN, przy jednoczesnym wzroście uzysku jakościowego (Yield) z 96.2% do 99.4%.
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders[cite: 4].
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL